
Газопроницаемость формовочной смеси — один из ключевых параметров, от которого зависит качество литья. Если смесь пропускает газы плохо, в отливке образуются раковины и свищи, а избыточная проницаемость приводит к пригару и шероховатой поверхности детали. Для контроля этого показателя на литейных участках используют специализированные лабораторные приборы, которые позволяют быстро и объективно оценить свойства смеси перед формовкой.
Подбор измерительного оборудования под конкретный технологический процесс обычно требует консультации со специалистами, знакомыми с парком станков и приборов для литейного и металлообрабатывающего производства. Такие вопросы помогает решать поставщик промышленного оборудования, предлагающий не только продажу, но и пусконаладку, обучение персонала и последующий сервис — подробное описание прибора с техническими данными размещено по адресу https://www.sltgroup.ru/product/ustroystvo-izmereniya-gazopronitsaemosti/.
Зачем измеряют газопроницаемость формовочных смесей
Газопроницаемость показывает, насколько легко воздух и газы, образующиеся при заливке металла, проходят через толщу формовочной смеси и выходят наружу. Если этот процесс затруднён, газы остаются внутри отливки и становятся причиной внутренних дефектов, которые невозможно устранить механической обработкой. Поэтому проверку проводят на каждой партии смеси перед запуском в работу, а не только при наладке технологии.
На показатель влияет множество факторов: зернистость наполнителя, влажность, плотность набивки, количество связующего вещества и степень уплотнения образца. Лабораторный контроль позволяет отследить отклонения ещё до того, как бракованная смесь попадёт в производственный цикл, и скорректировать рецептуру без остановки линии.
Регулярные измерения особенно важны на предприятиях с высокой долей ручного труда при приготовлении смесей, где человеческий фактор влияет на однородность состава. Прибор убирает субъективность оценки и даёт числовое значение, которое можно сравнить с нормативом для конкретного вида литья.
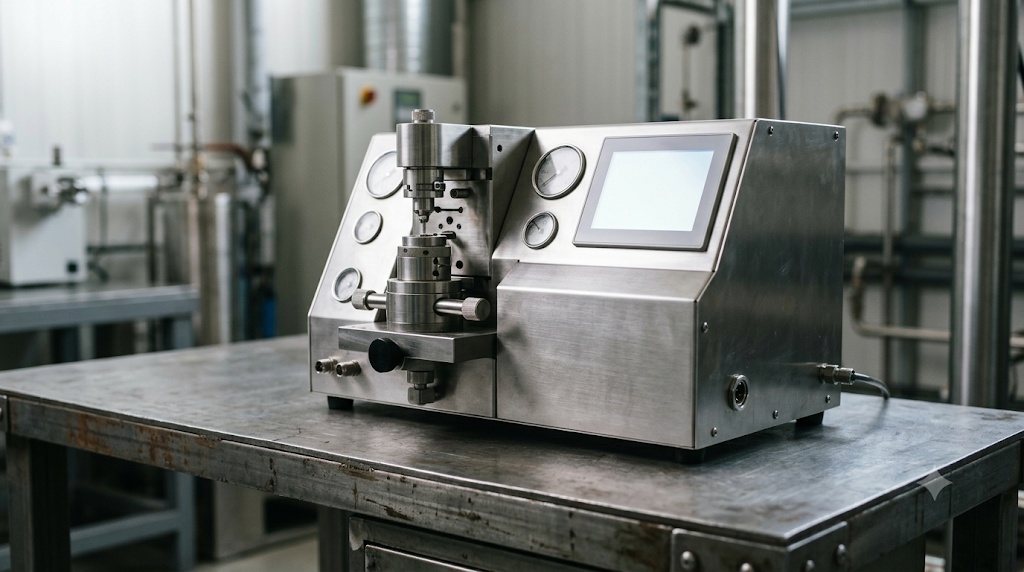
Принцип работы прибора ZTY
Устройство работает по принципу продувки воздуха через стандартный цилиндрический образец смеси и измерения времени, за которое через него проходит заданный объём газа под определённым давлением. По полученным данным рассчитывается коэффициент газопроницаемости, который и используется для сравнения с технологическими нормами.
Образец для испытания формируют заранее в специальной гильзе с помощью копра, обеспечивая одинаковую степень уплотнения для всех проб. Это важно, поскольку даже небольшая разница в плотности набивки заметно меняет результат измерения и может исказить картину реального состояния смеси.
Современные модели оснащаются цифровым блоком управления, который автоматически фиксирует параметры продувки и выводит итоговое значение на дисплей, избавляя лаборанта от ручных расчётов и снижая вероятность ошибки при обработке данных.
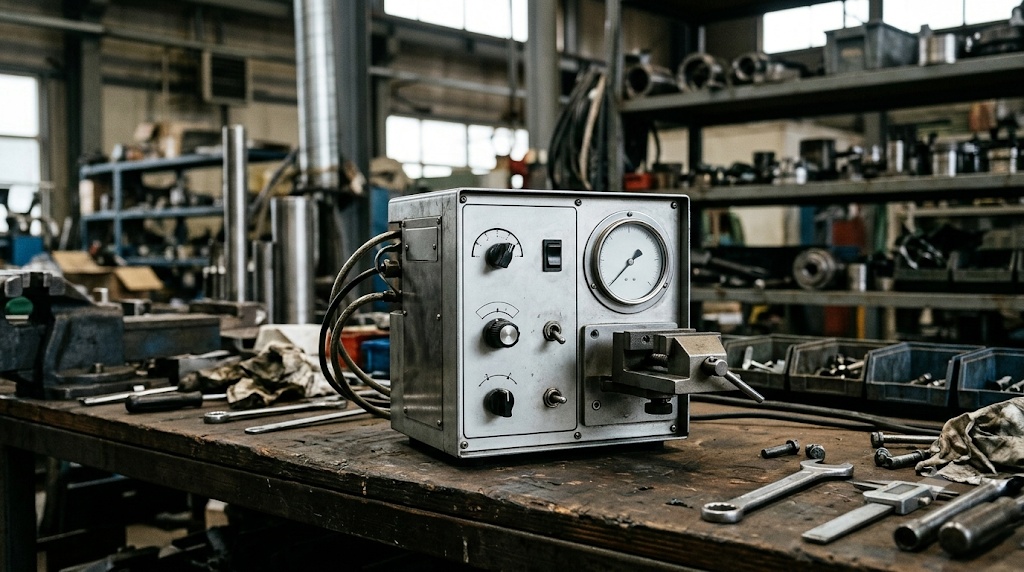
Конструкция и комплектация оборудования
Типовая комплектация прибора включает несколько функциональных блоков, каждый из которых отвечает за определённый этап испытания. Понимание состава оборудования помогает оценить, насколько оно подходит под задачи конкретной лаборатории.
- Измерительный блок с манометром и расходомером для контроля давления и объёма воздуха, проходящего через образец смеси.
- Держатель гильзы с образцом, обеспечивающий герметичное соединение с воздушным трактом во время продувки.
- Система подачи сжатого воздуха с регулируемым давлением, рассчитанная на стабильную работу при многократных испытаниях.
- Цифровая панель индикации с возможностью сохранения результатов для последующего анализа и сравнения партий смеси.
Такая компоновка делает прибор удобным для встраивания в существующую схему контроля качества на литейном участке. При этом габариты и энергопотребление обычно позволяют размещать его прямо в лаборатории цеха, без выделения отдельного помещения.
Применение в производственном контроле
На практике измерение газопроницаемости выполняют на нескольких этапах: при входном контроле сырья, после приготовления смеси в бегунах и непосредственно перед формовкой. Такой подход позволяет выявить отклонение на любом участке технологической цепочки и быстро найти его причину.
Прибор используют не только литейные цехи крупных машиностроительных заводов, но и небольшие производства, выпускающие отливки на заказ мелкими партиями. В обоих случаях задача одна — снизить процент брака и сократить затраты на переделку некачественных деталей.
Данные измерений нередко становятся основой для корректировки рецептуры смеси: изменения доли бентонита, воды или добавок, влияющих на структуру пор. Без объективных числовых показателей такая настройка технологии превращается в подбор наугад, что увеличивает расход материалов и время простоя оборудования.
Контроль газопроницаемости остаётся одним из немногих способов заранее предсказать поведение смеси при заливке металла, не дожидаясь появления брака в готовых отливках. Именно поэтому лабораторное оборудование для этой задачи закупают наряду с основным технологическим парком, рассматривая его как часть общей системы контроля качества производства.


